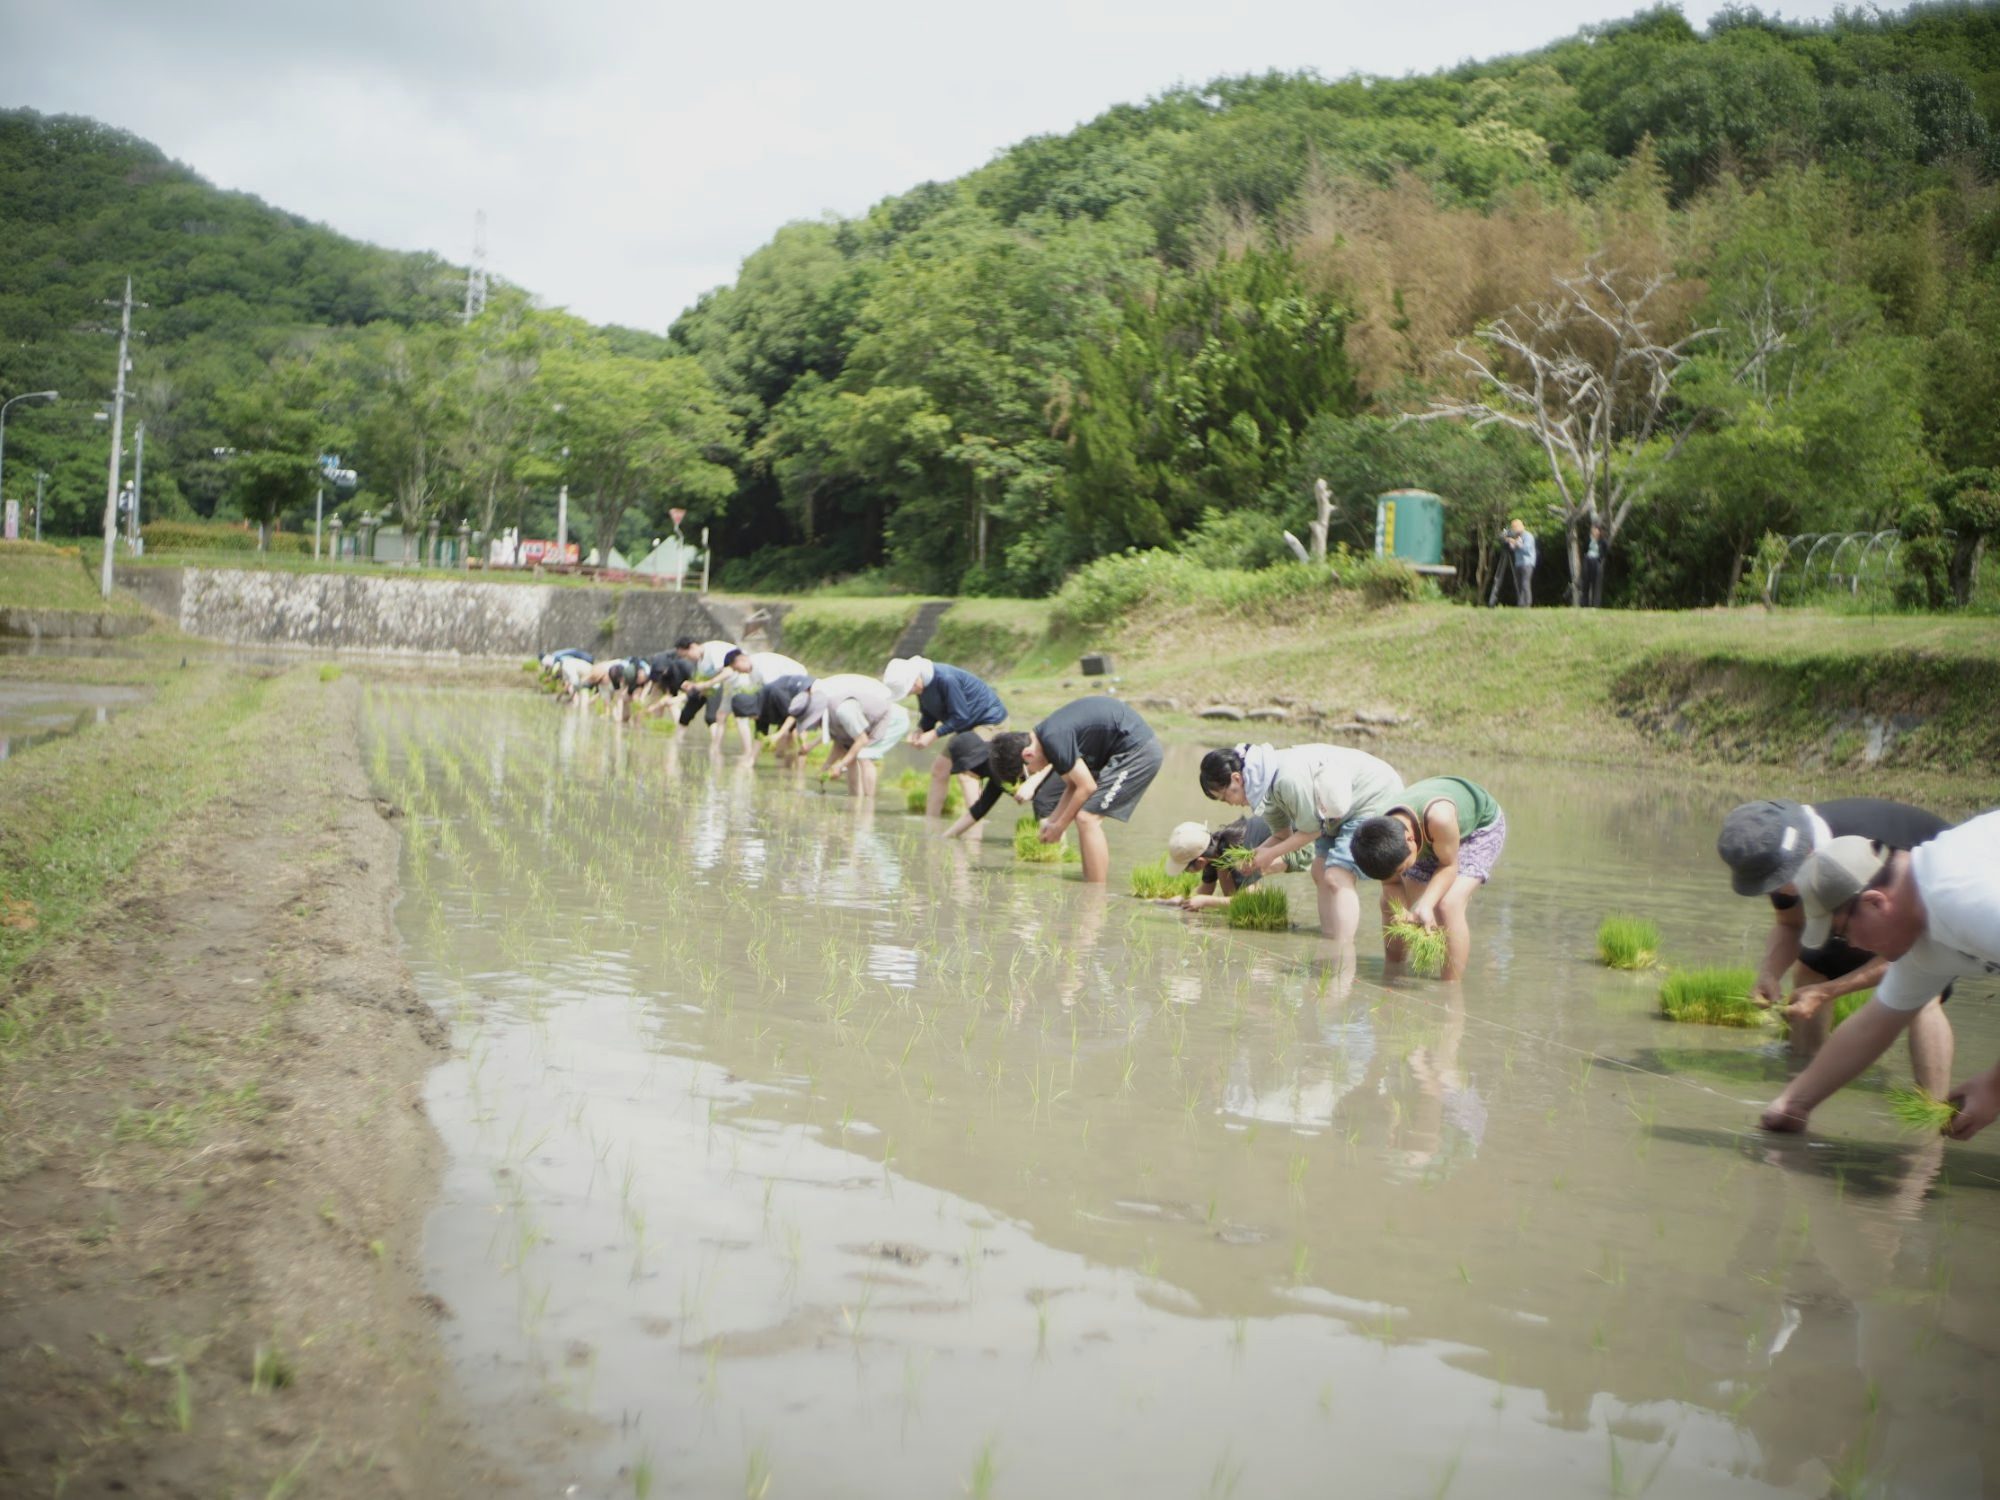
貴重な酒造米である軽部産・雄町米を、惜しげもなく磨く。
一つ一つの工程が深い意味を持っているからこそ、格調高い「酒一筋」の味わいが生み出されます。
その品質管理は、出荷の日を迎えるその時まで、一瞬の油断も許されません。
「酒一筋」ができるまで
数々の工程を経て「酒一筋」は生まれます。その工程一つ一つが「酒一筋」の品質を生成します。
-
玄米の表面部分に含まれる成分は酒の味に深く関与し、多すぎると雑味となるので、米の中心部を残してその表面部を取り除きます。この磨く度合いを精米歩合と呼びます。
この工程では処理する米が熱を持ち、砕米(精米の過程で割れてしまった米。以降の工程では使えません)が発生する場合があります。そのため吟醸等、高い精米歩合の精米では、特に時間を掛けて温度上昇を抑える必要のある難しい工程です。
因みに精米の際に出る糠(ぬか)は、栄養豊富な肥料として田に戻します。
-
「洗米」では15kgずつに分けた精米を一袋ずつ手洗いすることで、米の表面に付いた糠を落とします。「雄町米」は軟質米で、この「洗米」や次の「浸漬」でも砕けてしまう危険性が高いので、特に注意深く洗います。
洗米の済んだ精米は、続く「蒸し」に必要な水分を吸わせるために水に浸します。この工程を「浸漬」と呼び、秒単位の限定吸水を行って、良好な蒸し米を得るための水分含量となるよう細心の注意を払っています。
「蒸し」では、そのままでは発酵に関与するブドウ糖に分解されにくい生デンプンを、熱を加えることで分解されやすいαデンプンに変えます。同時に殺菌も行います。
そして蒸した米を仕込む際、最適な仕込み温度になるよう「放冷」します。これは同時に米の表面に付いた水分を飛ばし、製麹に最良な外硬内軟の蒸し米を得ることを目的としています。温度は下げすぎないよう注意が必要です。
-
日本酒の醸造において、発酵に関わるブドウ糖を米のデンプンから作る工程を「製麹(せいきく)」と呼びます。古来より「一・麹(製麹)、二・酛(酒母)、三・造り(醪)」と言われるほどに最重要な工程です。
この工程で大事なポイントは、一にも二にも温度管理です。「引き込み」「床もみ」「切り返し」「盛り」「仲仕事」「仕舞仕事」と細かい工程がありますが、それぞれのタイミング毎に最適な温度とすることが重要なのです。
「酒母(酛)」は文字通りお酒の母であり、良好な醪経過をとるために醪の前段階として仕込みます。育成のポイントは、雑菌微生物を淘汰して目的の優良酵母だけを数多く育てることにあります。
そしていよいよ「醪」。日本酒の醸造において最も中心となる工程です。まず酒母を入れ、その上に水・麹・蒸米を初添え、仲添え、留添えの3段階に分けて仕込むことで、酵母菌数を効率良く増やしていきます。ここでも重要となるのはやはり温度管理です。
-
醪の発酵が旺盛な時期を過ぎ、ある程度落ち着いてきたら、成分(日本酒度、アルコール濃度)が整ったことを確認し、醪を酒袋に掛けて搾るか、そのまま酒袋を吊るして自然に垂れるのを待ち、お酒と酒粕に分けます。この工程を「上槽(搾り)」と呼びます。
上槽により得られたお酒(生酒)は、出荷時の瓶詰めまでタンク(斗びん)に貯蔵します。貯蔵中は香味の熟成がおき、新酒の荒々しい香味が丸く穏やかなものになります。
ただ熟成が過ぎると、着色が過剰に進み、熟成香や雑味が多くなったりするので、過度に熟成が進まぬよう、貯蔵中の温度管理が大切です。
-
貯蔵された生酒を製品化するにあたり、酒質を整える工程が「ろ過」です。この工程では生酒の中に残っている細かい滓(おり)や雑味を取り除くことが目的です。※ろ過を行わない“無ろ過”と呼ばれるお酒もあります。
そして「ろ過」の済んだお酒をビンに詰めて製品化する工程が「ビン詰め」です。ビン詰めの過程では火入れ殺菌を行うのが一般的であり、利守酒造では火入れ殺菌〜ビン詰の直後に瓶クーラーを通すことで温度を下げ、酒質の劣化を防いでいます。
これら長く複雑な工程を経て「酒一筋」は造られ、お客様のお手元に届きます。
特定名称酒の分類
精米歩合や原料によって、日本酒は次のように分類されます。
備前焼大甕での仕込み
桶での酒仕込みが始まる15〜16世紀まで、酒は甕(かめ)で造られていました。
幻の米「赤磐雄町米」を復活させ、『本物の酒』を志す利守酒造が次に目指したのは、
この500年前と同じように大甕を使用した酒造りでした。
もちろん、その大甕は本場岡山の備前焼、造りも昔のままで――。
平成6年、利守酒造四代目・利守忠義は備前焼の名匠・森陶岳氏に依頼し、その志に共感した森氏から
容量500リットルにも及ぶ大甕を酒造用に譲り受けます。未知への第一歩が始まったのが、平成7年1月13日でした。
大甕による酒造りには、従来にはない数々の苦労がありました。
上薬を塗らない備前焼には細かい穴が空いているので、甕の洗浄に洗剤は使用できずお湯しか使えなかったり、
甕の細かな気泡から漏れてくる酒に対応したり――。
しかし、これまでにはない手間をかけて醸した昔造りの大甕仕込みの酒は、
上質の酸と赤磐雄町米が生み出す旨味とが上手く手をつないだ、豊かな風味に仕上がりました。
この備前焼大甕で醸した酒が「酒一筋・天下人(てんかびと)」です。
大甕はどう焼かれるか
備前の大甕は、全長53メートルもの大窯で焼かれます。薪は最低1年は乾燥させた岡山県北部産の赤松を、
土は備前伊部のものを使用します。
- 成形
- 約40日
- 乾燥
- 約40日
- 焼成
- 最初はうどで燻し、その後60日間焚き続け、最終的に1200℃まで上げる
- 冷却
- 約30日かけて冷ましてから窯出し
- 価格
- 1個あたり550万円にのぼる高価で貴重なもの
蔵の裏山で、静かに眠る酒
利守酒造の裏山には、昔の防空壕跡のトンネルがあります。
実はこの中に、純米大吟醸を詰めた20リットル入りの備前焼の甕が10数個、静かに眠っています。
商品として出す時期は未定ですが、いつか長期熟成酒としてみなさんに飲んでいただける時が来るでしょう。
新たな挑戦 ― 純米梅酒
わたしたち「さけひとすじ」の梅酒は、純米酒に厳選した梅、そして最低限の砂糖のみを原料として造られた、
無添加の「自然派微糖梅酒」です。幻の酒米・雄町を使って醸した純米酒の味を生かし、
梅本来のもつ風味を生かしました。
仕込み酒には軽部産・雄町米を使って醸した純米酒を、梅には梅酒には最適の品種といわれる
岡山県産「鴬宿梅(おうしゅくばい)」を使用します。契約農家が収穫した鴬宿梅を丁寧に手洗いし、
ひとつひとつ丹念にヘタを取り除き、純米酒に漬け込み、蔵の中でじっくりと時間をかけてエキスを抽出させる――。
この地道な作業の積み重ねによって生まれます。
また、砂糖をいっさい加えず、梅と純米酒のみで造った完全無糖・無添加梅酒「じゅんまいうめざけ」も製造しています。
「純米酒」が米と米麹だけで造られるように、梅酒においても余分なものをいっさい加えずに造りたいという想いから生まれた逸品です。
酒づくりにかける職人たち
さまざまな人の手を経て「酒一筋」は生まれ、育まれています。
「雄町」を栽培する農家、醸造を担当する職人、さらにそれを支える数多くの人々――。
それぞれの強い想いこそが、いい酒を造るのです。
私が「雄町の復活を」と思い立った昭和40年代当時、清酒の大部分は「三増酒」と呼ばれる醸造用アルコールと糖類(ブドウ糖・水飴)、化学調味料などを多量に添加した、甘いベタベタとした酒でした。
農薬を使った原料米、機械万能の醸造技術によって求められたのは、質よりも量――それは、日本酒の堕落とも言える状況でした。他の大きな蔵では作っていない、本物の、何の混りものもない酒を造りたいと思いました。
農家の方々に、まぼろしの米と化していた軽部産・雄町米を栽培していただけるようお願いに回り、各方面の方々の多大なご協力を得て、ついに槽口からほとばしる新酒を前にした時の感慨は、生涯忘れることはできません。
手間がかかってもいい。地元の米で、地元の水で、地元の土で作った備前の焼き物で、私は本物の地酒を造りたかったのです。
「酒造りは米作りから」と言われるように、良い酒を醸すためには、良い原料米が不可欠です。
目指すは、ワインの世界における第一級のシャトーのように、すべての原料米を自社で栽培し、収穫、そして酒を醸す蔵です。たとえ、道のりは長くても、そして険しくても。
1杯目よりも2杯目、2杯目よりも3杯目、と杯を重ねる度に「うまい!」と言っていただける“酒一筋”を造り続けたいと考えております。一人でも多くの方に“酒一筋”の味を知っていただくため、国内だけでなく海外をも駆け回っております。
利守酒造の杜氏として招かれ、四半世紀を越える年月が流れました。その間には、まぼろしの米と言われた「雄町」を復活させるための奔走があり、備前焼の大甕で酒を醸すという挑戦がありました。
酒造りに関しては決して妥協を許さず、納得行くまで試みるのが杜氏としての私の信条です。利守酒造で醸される手作りの本物の酒は、機械ではまねできない芸術品と言ってよいでしょう。しぼったときはまだ半製品。それから先の管理も、酒造りにおける大切な要素です。
そのように大事に作られた酒ですので、飲むというよりは、かみしめてほしい、というのが、「酒一筋」を醸した私の願いです。杜氏歴は30年近くになりますが、酒造りは毎年一年生であると痛感しています。
私の雄町栽培は、小学生の頃から始まりました。昔は、田植え休みがあり協同で行う田植えは楽しみでした。また、父親の除草についていき、稲の葉に産みつけられた害虫(メイ虫)の卵を除去したりいなご採りをしたものです。
雄町は、病害虫に弱くまた倒れ伏し、台風が来れば品質が悪く、籾すりの時に米選機で数回選別してやりようやく検査に合格するので、近所の人に大変な苦労をかけたものです。子供心に、『何故、雄町を栽培するのか』と思ったものでした。
雄町の稲は、出穂後、穂揃から20日頃までが、他の品種に比べ、大変見事な稲です。また、実るほどに稲穂を垂れるのです。「実れば、実るほど頭をさげる稲穂かな」と言われるように、人の生き方も雄町の稲のようでありたいものです。
父親が、何故雄町作りを続けてきたか――雄町の稲のように人もおごり高ぶりのないようにと、雄町作りを通じて生き方を教えるためだったのでは、と今になって思います。
彼らが守る酒米「雄町」について読む